
El arte del bobinado de alta calidad
- Publicado el 18 de Noviembre de 2026
- Fabian Sundermann
En el procesamiento de láminas, la bobinadora suele considerarse la última etapa de una línea de producción. La lámina se extruye, se recubre o se imprime; la banda de material avanza de forma estable y, al final, se forma una bobina.
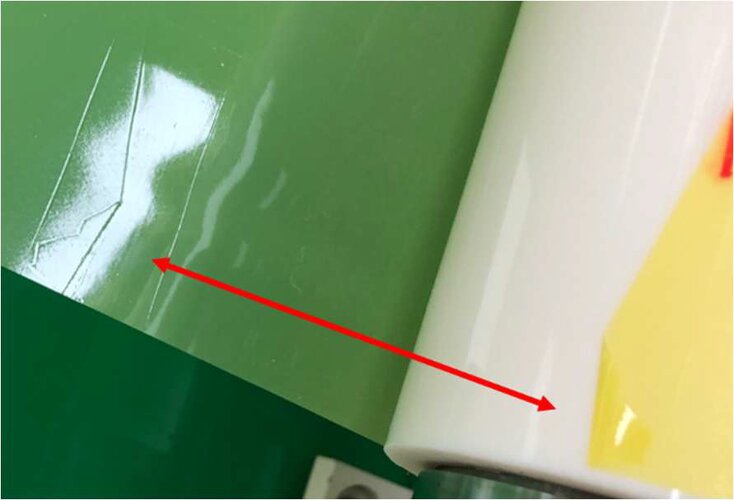
Ejemplo de un problema en la bobina debido a un inicio de bobinado incorrecto: visible tras 100 m
Sin embargo, desde un punto de vista técnico, esta perspectiva resulta insuficiente. El proceso de bobinado es un factor determinante para garantizar que el material producido pueda procesarse de manera fiable en las etapas posteriores.
Una bobina no es simplemente un formato para el transporte o el almacenamiento; es un producto intermedio cuya calidad influye en el rendimiento de toda la cadena de valor: desde la extrusión, la impresión, el laminado y el recubrimiento, hasta el procesamiento final en máquinas específicas para cada aplicación. Precisamente por este motivo, en W&H el bobinado no se considera una función periférica, sino una disciplina independiente de la ingeniería de procesos.
La bobina determina el éxito de los procesos posteriores
Una bobina de alta calidad es mucho más que material enrollado de forma ordenada. La tensión de la banda, la presión, la dureza de la bobina, la calidad del corte y el guiado de los bordes determinan si el material podrá procesarse posteriormente a gran velocidad y con una calidad reproducible. Incluso pequeñas desviaciones pueden provocar una reducción en la velocidad de los equipos posteriores, la necesidad de medidas de control adicionales o la aparición de material defectuoso.
A menudo, los problemas de calidad no se manifiestan durante el proceso de producción original, sino durante las etapas de procesamiento posteriores. Defectos de planitud debidos a la postcristalización, estiramientos locales excesivos de la banda, el fenómeno conocido como «efecto lata» (o *tin-canning*) o una rectitud insuficiente de los bordes suelen hacerse evidentes solo cuando la bobina ya está siendo procesada en otra máquina.
Las causas de tales errores a menudo no residen únicamente en el proceso de bobinado en sí. En la extrusión de láminas, por ejemplo, las etapas previas del proceso —como el recorte de bordes, el pretratamiento o el extendido— influyen en la forma en que la banda de material podrá ser rebobinada posteriormente. Por tanto, la bobinadora se convierte en el punto central donde convergen diversas etapas del proceso, concentrando los efectos de múltiples parámetros e influencias anteriores. En consecuencia, una solución de bobinado óptima desde el punto de vista técnico debe considerar todo el recorrido del material, tanto antes como después de la bobina que se va a formar.
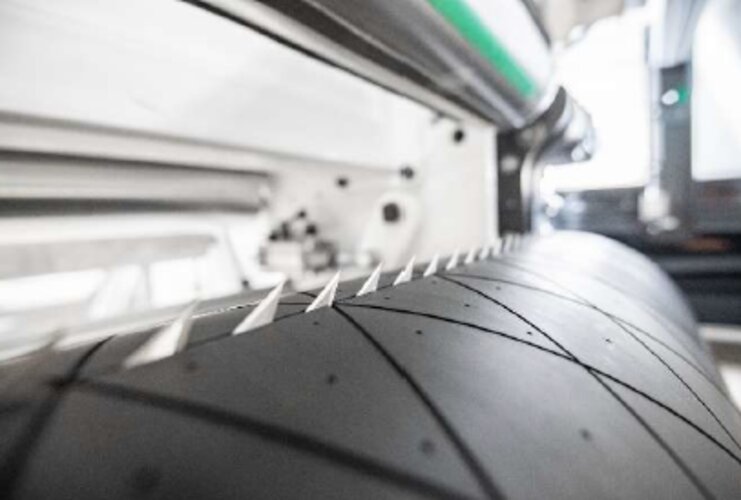
Tambor de corte por contacto al vacío, con cuchillas que cortan desde el interior del tambor
El bobinado implica dominar la física de los materiales
A primera vista, el bobinado parece un proceso sencillo: una banda de material se enrolla sobre un mandril. Sin embargo, en realidad, intervienen numerosas variables físicas que se superponen. La tensión de la banda, la velocidad de bobinado, las fuerzas de contacto, la elasticidad del material, las propiedades superficiales y la geometría de la bobina se influyen mutuamente.
Una bobina enrollada con una tensión demasiado baja puede volverse inestable. Por el contrario, una bobina enrollada con una tensión excesiva puede acumular tensiones internas, lo que podría derivar en problemas de planitud o, en el peor de los casos, en un efecto telescópico (desplazamiento de las capas de material en la bobina), dejando el rollo completo inservible. El ajuste óptimo depende siempre del material y de su aplicación posterior.
Precisamente por este motivo, no existe una estrategia de bobinado universal válida para todos los productos. Las láminas técnicas modernas son especialmente complejas. Materiales estirados mediante el proceso MDO, films estirables altamente adhesivos, láminas de protección superficial sensibles a la presión o láminas decorativas multicapa (para interiores o exteriores, fabricadas con compuestos de PVC, PMMA o PET) plantean, cada una, exigencias totalmente distintas en cuanto a la estructura de la bobina.
Esto puede ilustrarse con el ejemplo de las láminas de protección superficial para la industria electrónica. Dichas láminas se aplican posteriormente sobre pantallas o componentes electrónicos. Incluso el más mínimo pliegue, marca de presión o defecto puntual en el material puede provocar que productos finales de alta calidad dejen de cumplir con los requisitos exigidos. En estas aplicaciones, no basta con fabricar una lámina de alta calidad; la estructura de la bobina debe, además, preservar intactas las propiedades del producto.
El inicio del bobinado influye en toda la bobina
Un factor crítico, pero a menudo subestimado, es el inicio del bobinado. Incluso las primeras vueltas en el núcleo de bobinado influyen en la calidad de toda la bobina. Si la banda de material se pliega durante el bobinado, dando lugar a arrugas o acumulaciones localizadas de material, estas pueden propagarse a través de numerosas capas de film. Lo que se origina en la zona del núcleo de bobinado puede hacerse visible, más adelante, a una distancia considerable del centro de la bobina.
Un ejemplo del sector de los films de protección ilustra la magnitud de este efecto. En este ámbito, se procesan films protectores —especialmente sensibles a la presión— con un espesor de tan solo 25 μm. Un borde plegado en el inicio de la bobina puede seguir siendo perceptible incluso después de haber enrollado cientos de metros de material. Aunque el film, en sí mismo, se haya fabricado sin defectos, la alta calidad del producto se ve mermada debido a una estructura deficiente de la bobina.
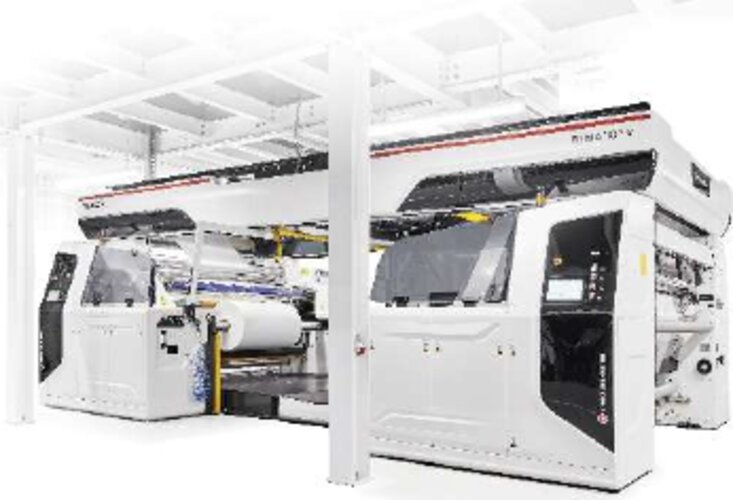
Bobinadora doble FILMATIC II V
Por qué la tecnología de bobinado comienza en la fase de desarrollo del producto
En muchos proyectos de desarrollo, el enfoque inicial se centra en producir una película con propiedades específicas. Por el contrario, la cuestión de qué tan bien se podrá bobinar ese material más adelante suele considerarse solo en una etapa posterior. Sin embargo, es precisamente ahí donde existe un considerable potencial de optimización.
La experiencia demuestra que integrar conocimientos especializados en bobinado desde las primeras etapas —incluso durante el desarrollo del producto— ayuda a establecer las condiciones necesarias para un procesamiento posterior estable. Por este motivo, a menudo realizamos pruebas con bobinas de muestra junto con los transformadores durante la fase de desarrollo. Esto permite evaluar no solo si la película posee las propiedades deseadas, sino también si puede procesarse de manera reproducible en formato de bobina.
Los clientes interesados en equipos de bobinado también pueden aprovechar la oportunidad de probar el comportamiento del bobinado y el corte, así como el cambio de bobinas, en el centro tecnológico de W&H, donde además reciben asesoramiento integral. Esto puede realizarse de forma independiente a las pruebas de extrusión o transformación, especialmente cuando se planea integrar las bobinadoras de W&H en sistemas de terceros ya existentes.
Desde una simple bobinadora hasta una solución de ingeniería de procesos
No todos los materiales tienen los mismos requisitos. Las películas estirables (stretch films) delgadas, las películas técnicas especiales o las bandas de material grueso requieren conceptos de bobinado distintos. Por ello, una solución exitosa no comienza con los parámetros, sino con la elección del principio de bobinado adecuado y la configuración correcta de la máquina.
Dependiendo de la aplicación, pueden ser necesarios diferentes sistemas de accionamiento, zonas de tensión de banda, mecanismos de fuerza de contacto o superficies de rodillos específicas. Algunos productos requieren una estructura de bobina particularmente blanda, mientras que otros exigen fuerzas de contacto elevadas para lograr un bobinado estable. Además, factores como la flexión del eje, la masa de la bobina, la distribución de la fuerza de contacto y la tensión de la banda desempeñan un papel decisivo. Cuanto mayor sea el ancho de la banda y el tamaño de la bobina, mayor será el impacto en el resultado final del bobinado.
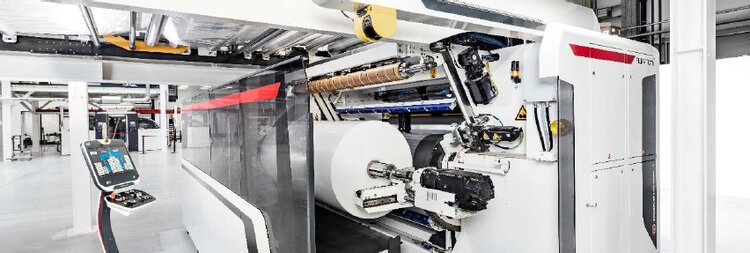
Bobinadora simple FILMATIC II N
¿De dónde proviene la experiencia de W&H en tecnología de bobinado?
W&H cuenta con la experiencia acumulada tras la instalación de más de 4.000 estaciones de bobinado en todo el mundo. El espectro de aplicaciones abarca desde películas estirables delgadas, de menos de 10 μm, hasta películas técnicas con espesores superiores a un milímetro.
La experiencia no se limita únicamente a las máquinas instaladas. W&H participa habitualmente en la cualificación de productos, ayuda a sus clientesen el desarrollo de aplicaciones exigentes y aporta conocimientos deingeniería de procesos directamente a los proyectos de desarrollo y optimización. A menudo, no se trata solo de poner en marcha las máquinas, sino también de optimizar los productos para cumplir con requisitos de calidad específicos.
Experiencia en bobinado que va mucho más allá del embalaje flexible
Los principios fundamentales del bobinado son los mismos, ya se trate de películas para embalaje, películas para productos de higiene o bandas de material técnico. Por consiguiente, la tecnología de bobinado de W&H se emplea hoy en una amplia gama de aplicaciones que trascienden el ámbito el embalaje flexible. Entre ellas se incluyen películas agrícolas y estirables, películas de protección superficial para la industria electrónica, películas decorativas para aplicaciones en interiores y exteriores, o materiales procedentes de procesos de recubrimiento y pintura.
En algunos casos, los requisitos difieren considerablemente. Mientras que las películas para embalaje suelen situarse en un rango de 20 a 120 μm, las películas decorativas para suelos, fachadas o aplicaciones arquitectónicas pueden alcanzar espesores superiores a un milímetro. A esto se suman las superficies estructuradas, los diversos materiales compuestos y los distintos requisitos de calidad. Es precisamente esta diversidad la que caracteriza el desarrollo continuo de la tecnología de bobinado en W&H, la cual puede utilizarse, además, de forma independiente a las máquinas de extrusión o impresión.
Aspectos destacados de la tecnología en la práctica
La verdadera fortaleza de la tecnología de bobinado de W&H reside en su capacidad para adaptar distintos principios de bobinado a aplicaciones específicas. Determinar qué concepto de bobinado se ajusta mejor a los requisitos físicos de un material resulta decisivo.
Un buen ejemplo de ello es el inicio de la bobina. Como ya se ha mencionado, incluso los defectos más leves en la zona del mandril pueden afectar a la calidad de toda la bobina. Para lograr un inicio de bobinado lo más preciso posible, W&H emplea, en determinadas aplicaciones, el tambor de corte por contacto con vacío (VSK, por sus siglas en alemán). A diferencia de las soluciones convencionales, la banda de material se separa directamente sobre la bobina —en ángulo recto y mediante una cuchilla que emerge del rodillo de contacto— y se transfiere de forma controlada a un nuevo mandril. Esto genera unas condiciones de inicio especialmente uniformes durante la formación de la bobina, lo que reduce considerablemente el riesgo de que se produzcan pliegues o defectos en la zona del mandril.
Los requisitos relativos a las fuerzas de contacto durante el proceso de bobinado son tan variados como los propios materiales. La bobinadora FILMATIC II N aprovecha la gravedad para lograr una fuerza de contacto especialmente uniforme a lo largo de una gran anchura de banda. Gracias a unos rieles de soporte pivotantes, es posible utilizar el peso de la propia bobina de forma dirigida para generar fuerzas de contacto elevadas y distribuidas equitativamente, sin provocar una flexión irregular del eje de bobinado. Esto permite alcanzar fuerzas de contacto de hasta 2.500 N, incluso con ejes de bobinado de pequeño diámetro. Este concepto resulta ventajoso para la calidad de la bobina, especialmente cuando se trabaja con materiales adhesivos.
En el caso de films delicados, se puede incorporar un rodillo de presión adicional, lo que permite aplicar fuerzas de contacto mínimas al procesar materiales sensibles a la presión.
Otro desafío surge a medida que aumentan la anchura de la banda y el tamaño de la bobina. Cuanto mayor es la bobina, más influye la flexión del eje de bobinado en la distribución de las fuerzas de contacto a lo largo de la anchura de la banda. En el caso de bobinas madre de gran anchura y diámetro, esto puede repercutir directamente en la uniformidad del bobinado. Para este tipo de aplicaciones, W&H recurre, entre otras soluciones, al concepto FILMATIC TC. Un rodamiento doble especial reduce la flexión del eje de bobinado, lo que permite lograr una presión uniforme incluso con anchos de trabajo de hasta 4,3 metros. Esto contribuye a cumplir con exigentes requisitos de calidad, incluso cuando se manejan bobinas de gran peso y altas velocidades de producción.
Estos dos ejemplos de la gama de soluciones de bobinado ilustran la estrecha relación que existe en W&H entre la ingeniería mecánica y la ingeniería de procesos. El enfoque se centra siempre en cómo resolver desafíos físicos específicos mediante la tecnología adecuada dentro del proceso de bobinado. Esta combinación de experiencia en aplicaciones, conocimientos sobre materiales y desarrollo de maquinaria es lo que define la tecnología de bobinado de W&H.
Disponibilidad de la máquina garantizada a largo plazo
Para W&H, la tecnología de bobinado no termina con la puesta en marcha de una máquina. Muchas bobinadoras permanecen en funcionamiento durante más de 20 años y, a lo largo de este tiempo, deben adaptarse a nuevos productos, a cambios en los requisitos de producción y a las normativas de seguridad vigentes (por ejemplo, el nuevo Reglamento de Máquinas o la Ley de Ciberresiliencia).
Gracias al diseño modular de muchas de estas bobinadoras, es posible incorporar de forma específica funciones de seguridad, soluciones de automatización o paquetes tecnológicos concretos. Mediante estas soluciones de modernización («retrofit»), W&H ayuda a sus clientes a mantener sus sistemas actualizados desde el punto de vista técnico, garantizando así su capacidad operativa a largo plazo.
Todo ello se respalda con una red global de servicio y asistencia disponible las 24 horas del día, los 7 días de la semana, que acompaña a los clientes durante toda la vida útil de sus instalaciones. Como resultado, los operadores no solo se benefician de un soporte técnico a largo plazo, sino también de un asesoramiento continuo en ingeniería de procesos para el desarrollo de nuevos productos y aplicaciones.
Para los clientes, la tecnología de bobinado de W&H constituye una solución integral que tiene en cuenta la calidad, la productividad y la estabilidad de los procesos a lo largo de toda la cadena de valor, asegurando un rendimiento constante durante toda la vida útil de la bobinadora.
Fabian Sundermann
Director R&D Winding Technology